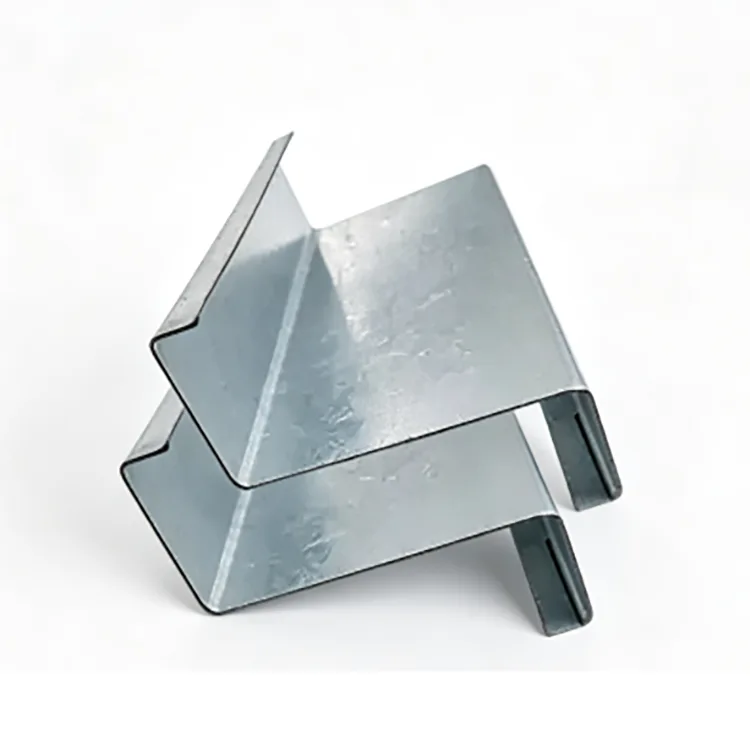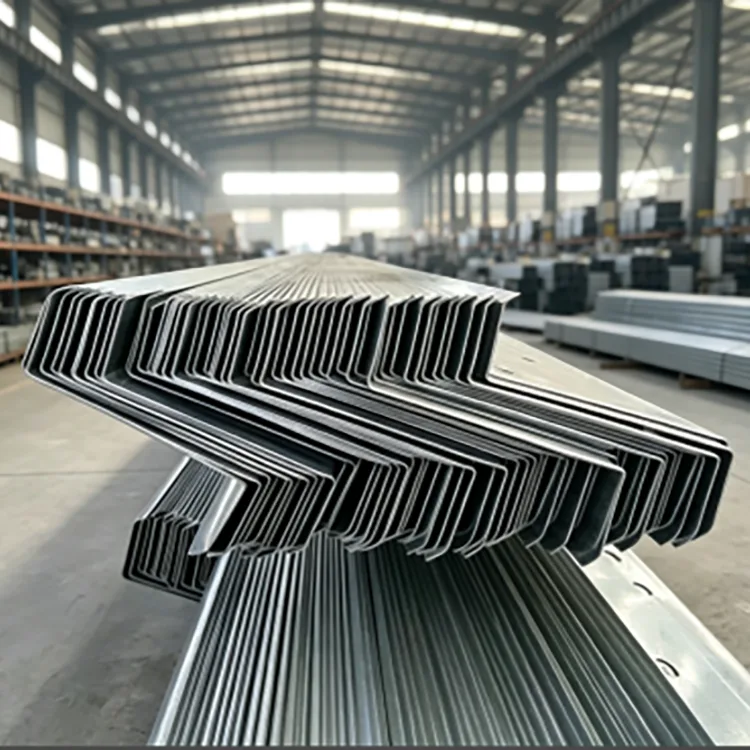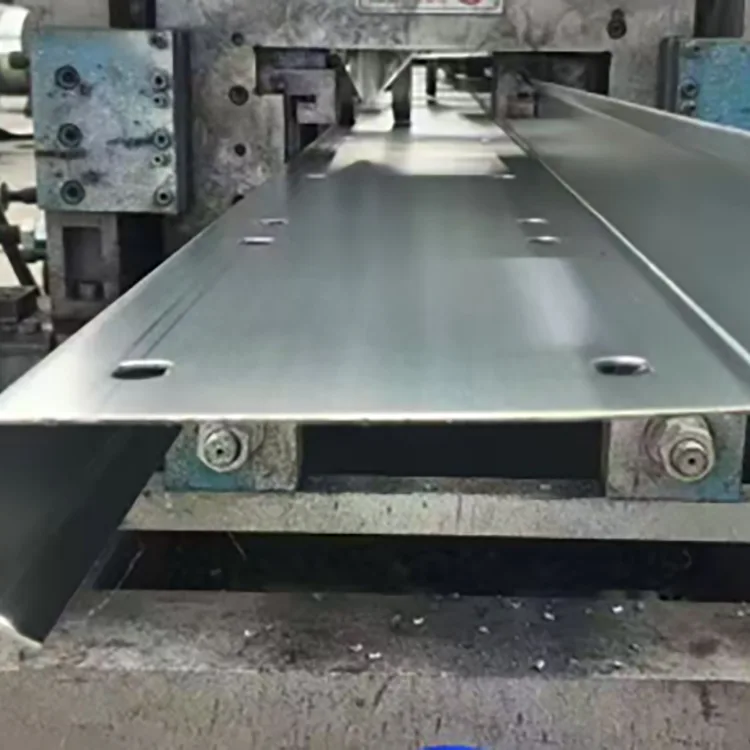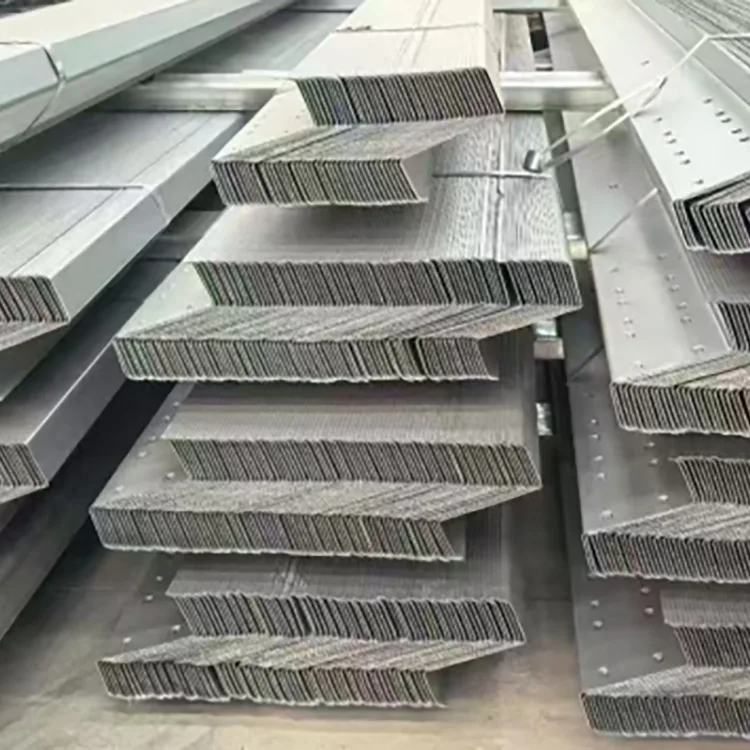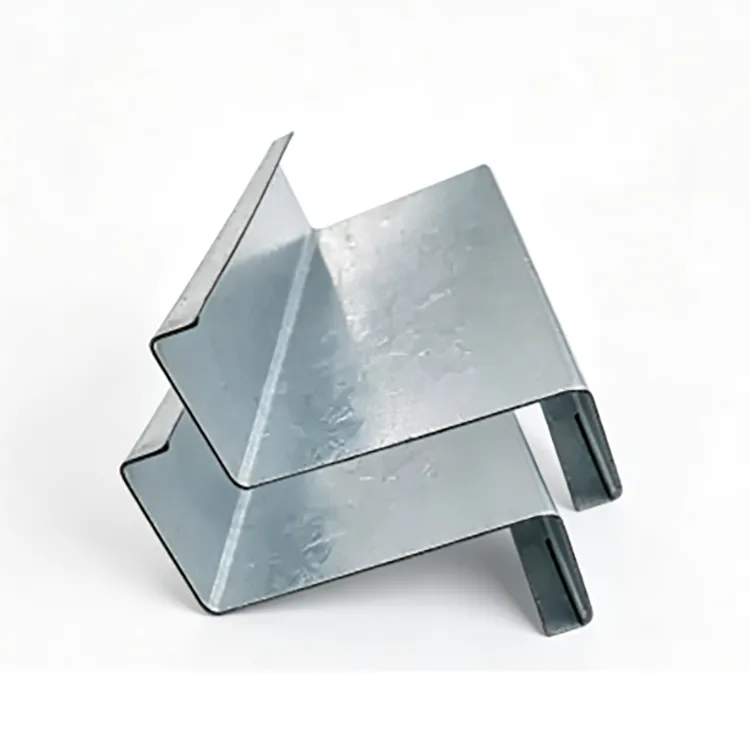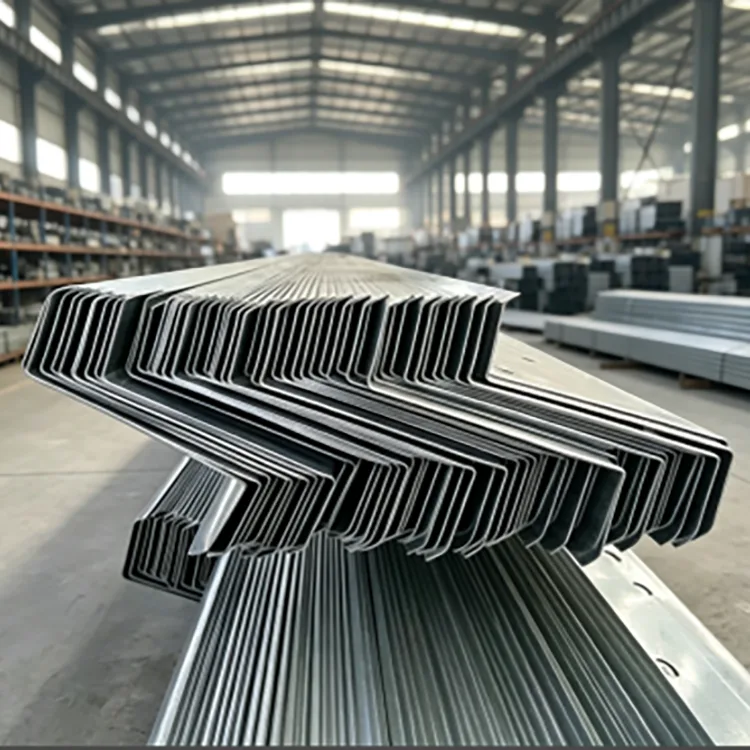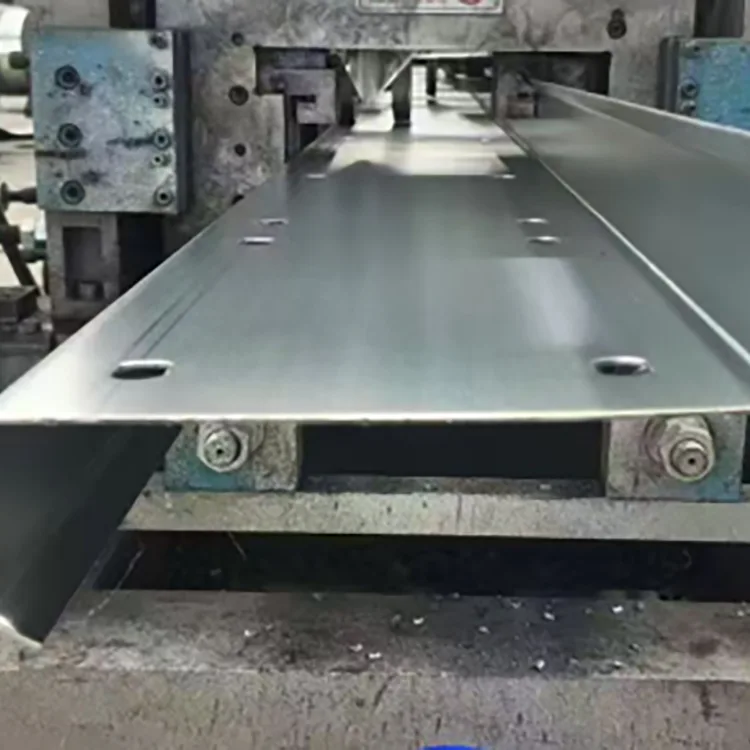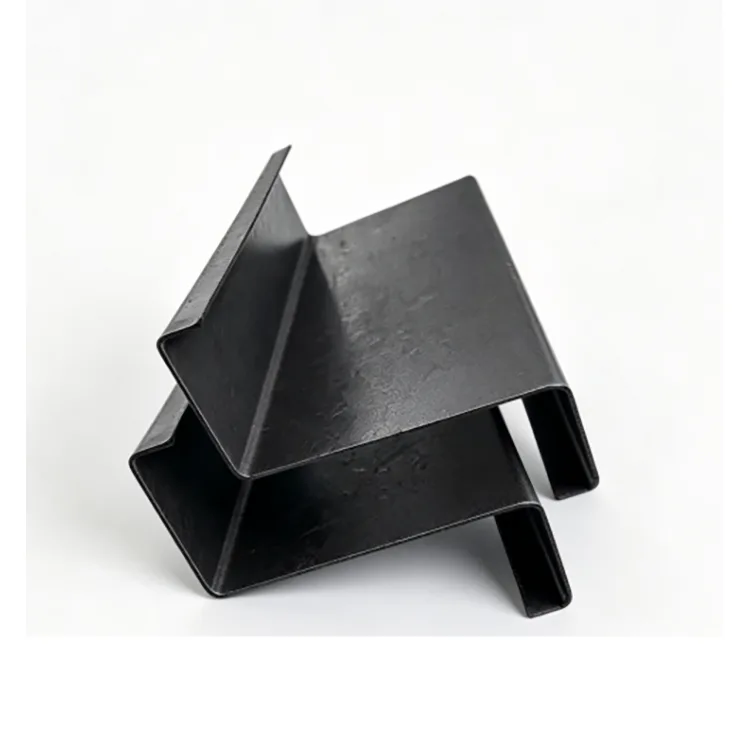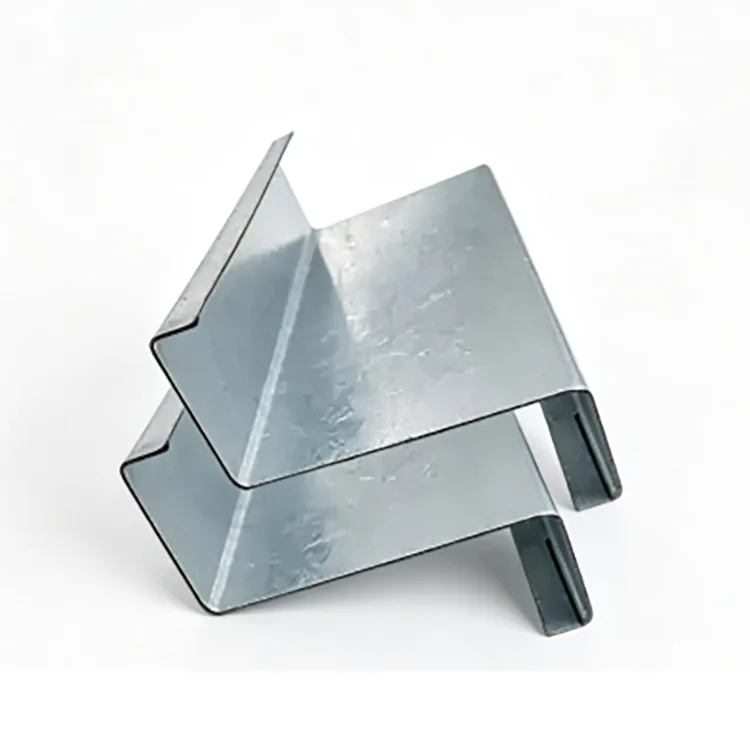
A terça Z galvanizada é uma seção estrutural formada a frio feita de tira de aço Q235B ou Q355B. A tira passa por vários rolos formadores para criar o perfil Z, seguido de corte, puncionamento e processamento de cantos. O membro acabado é então decapado, fundido e galvanizado por imersão a quente como uma seção completa.
O perfil Z é usado principalmente em telhados inclinados porque os membros adjacentes podem se sobrepor nas suas extremidades. Isto suporta linhas de terça contínuas e pode reduzir juntas separadas em comparação com seções C convencionais. Também pode ser utilizado para molduras de paredes e outras estruturas de aço leve quando sua geometria e capacidade de carga forem adequadas ao projeto.
A sequência de fabricação é importante: a conformação, o corte e a puncionamento são concluídos antes da galvanização, permitindo que a seção Z concluída e suas áreas processadas recebam o revestimento de zinco durante a etapa de galvanização.


A característica definidora de uma terça Z é a sobreposição entre membros adjacentes.
Em um telhado inclinado, as flanges superiores e inferiores das seções Z adjacentes podem se sobrepor, permitindo que a linha da madre continue através da estrutura do telhado. Isto pode reduzir o trabalho de corte e conexão em comparação com membros separados em cada vão.
As coberturas com uma inclinação superior a 10° são geralmente mais adequadas para aproveitar a sobreposição da secção Z. Abaixo de cerca de 8°, uma terça C pode oferecer um arranjo mais simples.
As terças Z também podem ser usadas como terças de parede. A seção final deverá seguir os desenhos estruturais e cálculo de carga.
A tira de aço é primeiro processada na seção Z acabada. Os trabalhos de corte, puncionamento e cantos são concluídos antes que o membro entre no banho de galvanização. O perfil completo é então limpo, fundente e imerso em zinco fundido a aproximadamente 450°C.
Bobina de aço → nivelamento → conformação a frio → corte de comprimento fixo → puncionamento e corte de cantos → endireitamento e alívio de tensão → desengorduramento e decapagem → fundente → secagem → galvanização por imersão a quente → resfriamento e passivação → inspeção de revestimento de zinco → inspeção de aparência → embalagem.
Esta sequência permite que os cantos formados e os furos de conexão sejam galvanizados juntamente com o perfil concluído.
|
Item |
Especificação |
|
Classe de aço |
Q235B, Q355B |
|
Faixa de seção |
Z100–Z300 |
|
Espessura da parede |
1,2–3,0 mm |
|
Método de formação |
Formação de rolos a frio |
|
Método de galvanização |
Galvanização geral por imersão a quente após a formação |
|
Revestimento de zinco padrão |
≥85 μm |
|
Maior revestimento |
120–180 μm |
|
Revestimento de alta corrosão |
200–275 μm |
|
Superfície |
Acabamento galvanizado por imersão a quente cinza prateado |
|
Requisito de superfície |
Sem aço exposto, acúmulo excessivo de zinco ou descascamento |
|
Processamento |
Corte, perfuração, corte de cantos, produção de comprimento fixo |
|
Padrão de aço estrutural |
GB/T 6728-2025 |
|
Padrão de galvanização |
EN ISO 1461 |
Para exposição interna normal ao ar livre, como telhados comuns de fábricas e estruturas fotovoltaicas de telhados sem névoa salina ou gases químicos, ≥85 μm é uma especificação inicial comum.
Para edifícios pecuários, oficinas húmidas e estruturas ribeirinhas, 120–180 μm proporciona um nível de revestimento mais elevado.
Para áreas costeiras, portos, fábricas de produtos químicos e arredores de águas residuais, o intervalo recomendado pode ser aumentado para 200–275 μm.
|
Ambiente |
Revestimento de Zinco Sugerido |
|
Interior seco |
Terça Z não revestida pode ser suficiente |
|
Normal interior ao ar livre |
≥85 μm |
|
Corrosão úmida/média |
120–180 μm |
|
Corrosão costeira/forte |
200–275 μm |
O revestimento final deve ser confirmado de acordo com o ambiente de corrosão do projeto e os requisitos de projeto.
Para telhados comuns de fábricas, estruturas fotovoltaicas em telhados e edifícios agrícolas, o Q235B é geralmente suficiente quando a seção e a espessura exigidas atendem às cargas calculadas.
O Q355B é adequado para terças de grandes vãos, áreas de neve intensa, regiões com ventos fortes e projetos costeiros exigentes. Com base nos dados de projeto fornecidos, o Q355B pode fornecer capacidade de carga aproximadamente 30% maior na mesma seção em condições comparáveis. Se isso permite uma seção menor ou um menor consumo de aço, deve ser determinado pelo cálculo estrutural.
A classe do material deve, portanto, ser selecionada de acordo com os requisitos estruturais.
A altura da seção determina a geometria geral da terça, enquanto a espessura da parede afeta a resistência à carga e à deformação.
|
Altura Z |
Aplicação Típica |
|
Z100–Z140 |
Pequenos vãos, cargas leves, terças secundárias, estruturas de estufas |
|
Z160–Z200 |
Terças de telhado de fábrica, energia fotovoltaica em telhados, edifícios de aço comuns |
|
Z220–Z300 |
Telhados de grandes vãos, fortes cargas de neve, grandes edifícios industriais |
1,2–1,4 mm é geralmente usado para aplicações de gabinetes de pequena extensão e carga leve.
1,5–2,0 mm é a faixa comum para terças de telhados de fábricas e estruturas fotovoltaicas de telhados.
2,2–3,0 mm é mais adequado quando o telhado tem vãos maiores ou cargas maiores de neve, vento ou estruturais.
A altura e a espessura da seção devem ser selecionadas juntamente com o vão, o espaçamento das terças, a carga do telhado e a deflexão permitida.
Telhados de fábricas de aço: terças de telhado e terças de parede para edifícios industriais expostos.
Sistemas fotovoltaicos em telhados: telhados particularmente inclinados onde a sobreposição da secção Z pode simplificar a disposição das terças.
Edifícios costeiros: telhados expostos e sistemas de fechamento perto de costas e portos, usando um revestimento de zinco reforçado quando necessário.
Estruturas pecuárias e agrícolas: galpões com alta umidade, estufas e outros edifícios onde a condensação pode acelerar a corrosão do aço.
Instalações industriais úmidas: estruturas de telhados e paredes em torno de oficinas onde o aço preto comum exigiria proteção adicional contra corrosão.
Estruturas externas de aço leve: estruturas municipais e outras estruturas de telhado inclinado expostas.
O revestimento de zinco fornece proteção de barreira e proteção sacrificial. Ele separa o substrato de aço da umidade e do oxigênio, enquanto o zinco também pode fornecer proteção eletroquímica em torno de pequenas áreas de danos locais ao revestimento.
Isto é útil para terças de telhado porque repintar uma estrutura de telhado instalada é mais difícil do que tratar o aço ao nível do solo.
A galvanização por imersão a quente fornece proteção contra corrosão nas superfícies formadas. Não substitui a drenagem adequada, o projeto de conexão ou o reparo do local após corte e soldagem.
A terça Z é particularmente útil quando membros adjacentes podem se sobrepor ao longo de um telhado inclinado. A terça C costuma ser mais conveniente para telhados mais planos ou layouts onde a sobreposição oferece poucos benefícios práticos.
A tinta fornece proteção à superfície, mas é necessário considerar danos em cantos, furos, cortes e pontos de conexão. A galvanização por imersão a quente é aplicada ao perfil completo e fornece proteção contra corrosão ao aço exposto. A frequentemente citada vida útil “5 a 10 vezes maior” não deve ser tratada como uma regra universal porque o desempenho da tinta depende muito do sistema de revestimento, da preparação e da exposição.
Os revestimentos eletrogalvanizados são normalmente muito mais finos que os revestimentos galvanizados por imersão a quente. Para exposição externa de longo prazo, a galvanização por imersão a quente é geralmente especificada quando é necessária uma proteção substancial de zinco.
Para um projeto de telhado projetado, o pedido deve identificar mais do que apenas “terça Z”.
Seção: Z100–Z300 ou um perfil específico do desenho.
Espessura da parede: 1,2–3,0 mm.
Classe de aço: Q235B ou Q355B.
Revestimento de zinco: ≥85 μm, 120–180 μm ou 200–275 μm de acordo com a exposição.
Comprimento: comprimento padrão ou fixo não padrão.
Puncionamento: diâmetro do furo, espaçamento e localização conforme desenhos.
Superfície: galvanizado a quente após formação e fabricação.
Uma especificação clara como Q355B / Z200 / 2,0 mm / 200 μm de zinco / comprimento fixo / pré-perfurado é mais fácil para o fabricante cotar e produzir de forma consistente do que uma solicitação geral de “aço Z galvanizado”.
O corte e puncionamento principais devem ser preferencialmente concluídos antes da galvanização. Se perfurações ou cortes adicionais forem inevitáveis no local, o aço exposto deverá ser limpo e tratado com um revestimento de reparo adequado, rico em zinco.
A soldagem remove o zinco ao redor da solda. Após a soldagem, a área deverá ser limpa e reparada. Onde o projeto estrutural permitir, as conexões aparafusadas são mais fáceis de gerenciar em terças galvanizadas.
O controle da produção começa pela tira de aço. A bobina de entrada é verificada quanto ao grau, espessura e condição da superfície antes da formação do rolo.
Durante a conformação, as verificações dimensionais concentram-se na altura da seção, geometria do flange, espessura da parede, retilineidade e torção. A perfuração é verificada em relação ao desenho aprovado.
Após a galvanização, o revestimento é verificado quanto à cobertura, espessura, aparência e defeitos, como áreas expostas, descascamento ou acúmulo excessivo de zinco. A precisão do comprimento fixo e a retilineidade geral também são verificadas antes da embalagem.
Telhado de fábrica íngreme interno ou PV de telhado: Q235B, Z160–Z200, 1,5–2,0 mm, ≥85 μm.
Pecuária, oficina úmida ou projeto ribeirinho: Q235B ou Q355B, 120–180 μm.
Projeto costeiro ou portuário: Q355B, 200–275 μm, com espessura de parede selecionada para a carga estrutural.
Telhado de grande vão com vento forte ou neve: Q355B, seção Z maior e espessura de parede de 2,2–3,0 mm quando necessário.
Telhado interno seco: terça Z formada a frio não revestida pode ser uma escolha mais econômica.
A sobreposição aparafusada normal não deve causar descascamento em grandes áreas quando o revestimento galvanizado tiver boa adesão. Pequenos danos mecânicos podem ser reparados com tinta de reparo rica em zinco.
Sim, mas o revestimento de zinco ao redor da solda será danificado pelo calor. A área soldada deve ser limpa e reparada após a soldagem. Conexões aparafusadas são geralmente preferidas quando for prático.
Não. Também pode ser utilizado como terça de parede. No entanto, as terças C são frequentemente mais convenientes para sistemas de parede porque a sobreposição da seção Z é menos útil na estrutura de parede vertical.
Pode ser especificado para estruturas fotovoltaicas de longa vida, mas o revestimento de zinco deve ser compatível com o ambiente real. Projetos interiores e costeiros não devem utilizar automaticamente a mesma espessura de revestimento.
Verifique se há rachaduras contínuas ou descascamento do revestimento de zinco nos cantos formados. Para aquisição, confirme o processo do fabricante e exija que a seção Z seja formada e puncionada antes da galvanização por imersão a quente.
Sim. O tamanho, espaçamento e posição do furo podem ser produzidos de acordo com os desenhos estruturais. A realização da puncionamento antes da galvanização também permite que as áreas processadas recebam zinco durante a etapa de galvanização.
Para forte exposição costeira, um revestimento de 200–275 μm pode ser especificado como requisito inicial. O revestimento final deverá ser determinado de acordo com as condições de corrosão do projeto e especificações aplicáveis.
Não. Uma parede mais espessa aumenta o consumo e o custo do aço. A espessura correta depende do vão, espaçamento, cargas de vento e neve, altura da seção e cálculo estrutural.
Endereço
Estrada arterial secundária nº 2-1, área de expansão da zona industrial de Daqiuzhuang, distrito de Jinghai, Tianjin, China
Tel